自动化生产
围绕焊接、铆接等工序配置自动化机台,结合产品要求安排送料、定位、连接与检测;适用工位集成CCD检测与自研焊接动态调节系统,减少重复人工操作对一致性的影响。


建宏以智能车间平台连接生产数据,根据产品结构、订单批量与工艺要求配置自动化及柔性生产方式,通过冷镦、冲压、焊接与铆接等工序协同,承接从独立零件到电接触组件的制造,并开展线圈生产。
实时采集机台运行与生产数据,为每件产品建立可追溯时间戳;适用焊接工位生成温度曲线。统一展示单机节拍、机台及车间稼动率,通过数据异常与趋势分析支持设备维护和生产改善,并为本地部署A大模型积累数据基础。
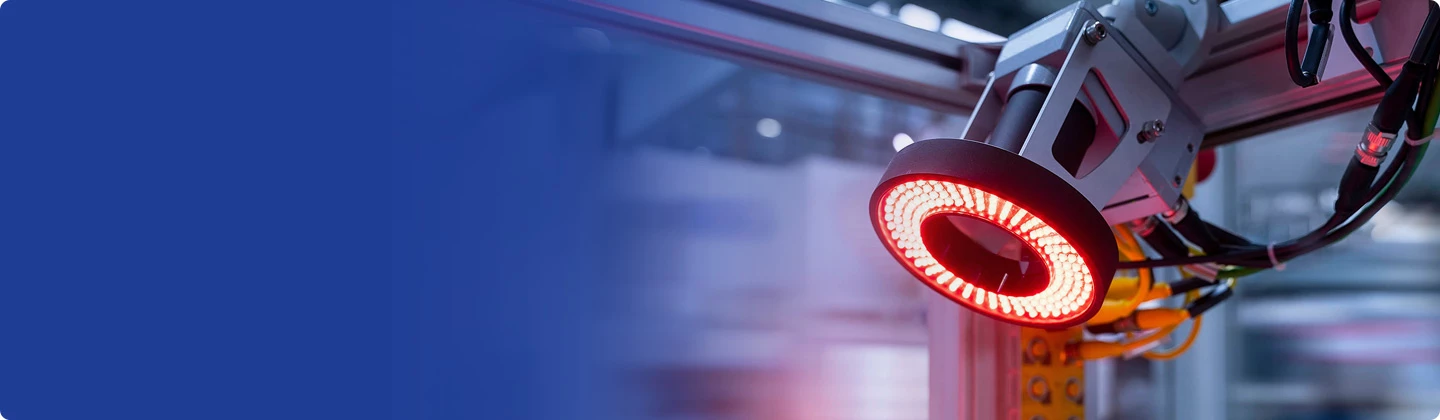
围绕焊接、铆接等工序配置自动化机台,结合产品要求安排送料、定位、连接与检测;适用工位集成CCD检测与自研焊接动态调节系统,减少重复人工操作对一致性的影响。
针对批量较小、结构差异较大或不适合专机生产的订单,采用人工摆件与半自动焊接等方式组织生产,将定位、连接及检验要求落实到具体工位。根据产品特点选择作业方式,兼顾小批量订单的承接与生产过程的可控性。
衔接冷墩、冲压、焊接与铆接,将前道零件尺寸、表面状态及定位条件与后道连接成形要求共同考虑。预冲料带经连线焊接后进入终冲;自产铆钉式电触头与冲压承载件配合完成铆接,保持加工与装配信息连续性。